W123 / C123 / S123 Motory a převodovky 5 min čtení
Nákružkové pánve klikové hřídele naftového W123 nahradila továrna opěrnými podložkami
Třetí hlavní ložisko zachycuje u naftových čtyřválců i pětiválce řady 123 osovou sílu klikové hřídele. Tovární list 03-320 popisuje obě provedení, nákružkové pánve i pánve s opěrnými podložkami, a k nim meze radiální a axiální vůle. Podložky se podle něj mění jen v sadě po dvou a brousit se nesmí.
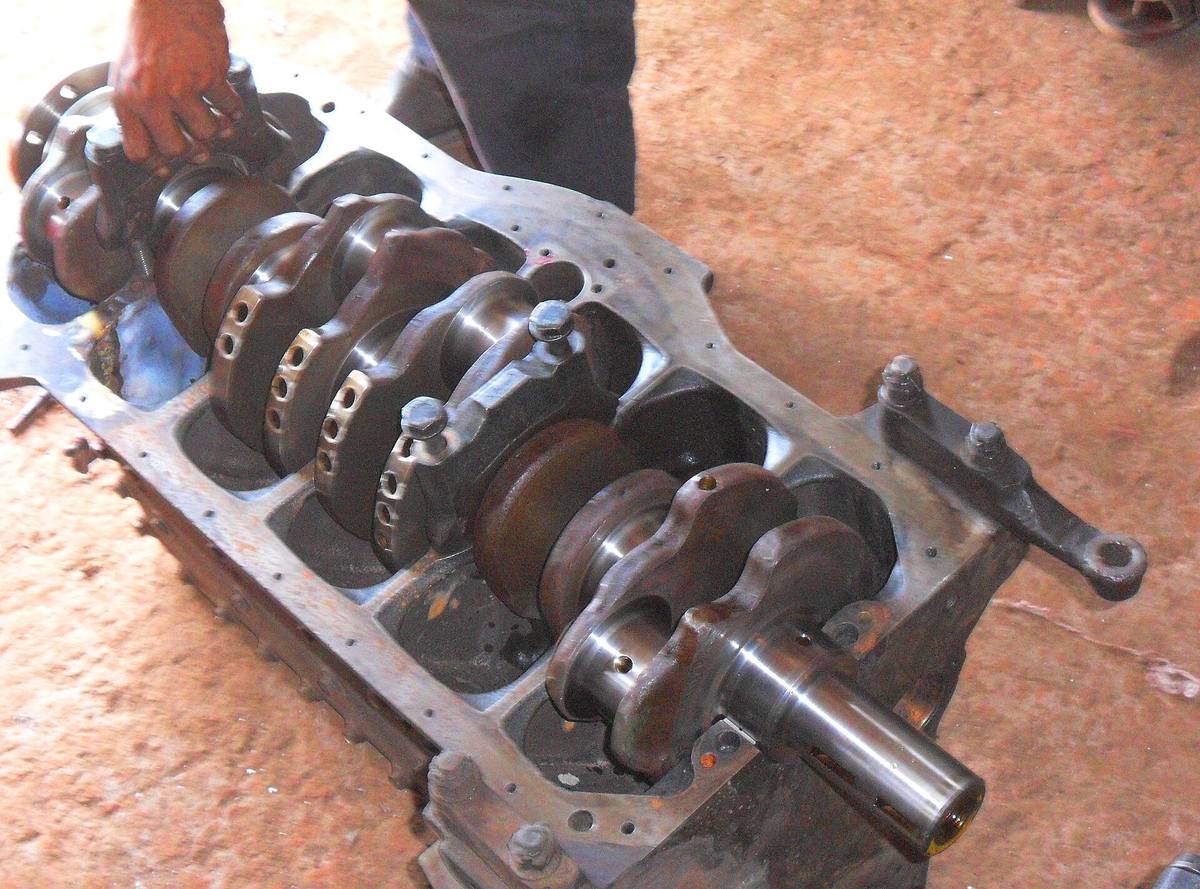
Kliková hřídel se v bloku nesmí posouvat po své ose. Sílu od spojky a od převodovky zachycuje jedno z hlavních ložisek, kterému tovární dokumentace říká thrust bearing, opěrné ložisko. U naftových motorů řady 123 je to třetí ložisko od předku a tovární list 03-320 ze sady StarTek k němu má větu, kterou jinde nenajdete: třetí ložisko dostalo kvůli delší životnosti místo nákružkových pánví obyčejné pánve s opěrnými podložkami. Kdy k té změně došlo, list neuvádí; nemá k ní datum ani číslo motoru.
List platí pro čtyřválce OM 615 a OM 616, tedy pro 200 D, 220 D a 240 D. Pětiválec OM 617 z 300 D má vlastní svazek se stejným číslem úkonu a skoro stejnými čísly, jen se šesti ložisky místo pěti. Oba jsou psané pro vymontovaný a rozebraný motor; následující text je popis dokumentace, ne vlastní zkušenost.
Podložky se nedají otočit a nesmí se brousit
Opěrné podložky sedí ve dvojicích: jedna dvojice v bloku a druhá ve víku ložiska, na obou stranách třetího čepu. Všechny čtyři jsou podle listu stejné, jen ty ve víku mají dva přídržné jazýčky a spodní jazýček je schválně mimo střed. K tomu má každá jednu hranu zkosenou, aby se nedala vložit obráceně. Při montáži míří dvě olejové drážky v podložce k ramenům klikové hřídele a list to opakuje u bloku i u víka.
Podložky se brousit nesmí. Náhradní se dodávají jen v sadách po dvou, tedy horní a spodní, v pěti tloušťkách: 2,15, 2,20, 2,25, 2,35 a 2,40 mm. Tloušťka se volí podle šířky opěrného čepu na hřídeli a na obou stranách musí být stejná. Kdo hřídel brousí, má podle listu přebrousit i šířku opěrného čepu na jeden z rozměrů z tabulky. Haynes ty rozměry vypisuje čitelně: 34,00 až 34,03 mm pro podložku 2,15 mm, 34,10 až 34,13 mm pro 2,20 mm a u opravných stupňů 34,20 až 34,23, 34,40 až 34,43 a 34,50 až 34,53 mm pro 2,25, 2,35 a 2,40 mm.
S tou změnou souvisí i jedno omezení náhradních dílů. Blok vyvrtaný pro opěrné podložky nesmí dostat nákružkové pánve, a protože se jako náhradní díl dodává jen blok vyvrtaný pro podložky, musí se k hřídeli a bloku vybrat správná sada pánví. List na to má schéma pro každé provedení motoru zvlášť; sada podložek 617 586 19 03 je u všech stejná. U nákružkových pánví opravných stupňů platí jiný postup: obě nákružkové pánve se sbrousí společně na šířku opěrného čepu zmenšenou o axiální vůli a cílí se na její dolní mez 0,10 mm.
Vůle, na které se cílí doprostřed
Radiální vůle hlavních i ojničních ložisek je u nového motoru 0,031 až 0,073 mm a mez opotřebení 0,08 mm. List žádá cílit na střed toho rozpětí a vůli ladí výměnou pánví: pánve bez barevného značení jsou tlustší než pánve s modrou značkou, jenže tloušťky obou druhů se podle téhož listu můžou překrývat, takže barva nenahradí měření. Axiální vůle klikové hřídele je 0,10 až 0,25 mm s mezí 0,30 mm, u ojnice 0,12 až 0,26 mm s mezí 0,50 mm.
Před vložením pánví se víka dotáhnou na 90 N·m a základní otvor se změří ve třech směrech ve dvou rovinách. Jmenovitě má u hlavních ložisek 74,50 až 74,52 mm a u ojnic 55,60 až 55,62 mm, dovolená kuželovitost je 0,01 mm a ovalita 0,005 mm; svazek pro pětiválec u ní vede 0,01 mm. Když otvor nevyhoví, smí se dosedací plocha víka srovnat na příměrné desce nejvýš o 0,02 mm. Ojniční matice se dotahují na 40 až 50 N·m a pak o 90 až 100°; tentýž postup stojí v článku o vyvažování klikového ústrojí.
Co se s hřídelí dělá, než se vůbec měří
Samotnou hřídel řeší list 03-318 a jeho jádro je rozhodovací diagram. Začíná prohlídkou, pokračuje zkouškou na trhliny (zmagnetovaná hřídel a fluorescenční prášek, případně penetrační barva) a zkouškou tvrdosti: skleroskop musí u čtyřválců ukázat nejméně 60 na dvou třetinách obvodu každého čepu. Teprve pak přijde měření čepů. Opravné stupně jsou čtyři, po 0,25 mm: hlavní čepy 69,95 mm nové a 68,95 mm ve čtvrtém stupni, ojniční 51,95 a 50,95 mm. Sken listu pro čtyřválce má tuhle tabulku rozpadlou, čitelná je v listu pro pětiválec a u Haynese.
Hřídel s přebroušenými čepy se musí znovu kalit. Čepy s kalenými přechodovými rádiusy jedině indukčně, jinak jde hřídel do šrotu; čepy bez nich i plamenem, s odstupem 5 až 6 mm mezi rádiusem a koncem kalené plochy. Zakalení se ověřuje leptáním dvouprocentním roztokem kyseliny dusičné v lihu, kalený povrch zůstane světlý, nekalený ztmavne, a hřídel se pak zbavuje pnutí dvě hodiny při 80 °C. Házivost se měří u hřídele uložené na krajních čepech a smí být u druhého a čtvrtého čepu 0,07 mm, u prostředního 0,10 mm.
Pětiválec se od toho liší v podstatné věci: jeho hřídel není kalená indukčně, ale v nitridační lázni, takže je tvrdá po celém povrchu a skleroskop u ní podle listu o tvrdosti nic neřekne. Tabulka uvádí rozsah 55 až 74, dovolenou ovalitu čepů 0,005 mm, kuželovitost 0,01 mm a nevyváženost nejvýš 15 cmg.
Přeplňovaný pětiválec má vlastní pánve
Svazek pro OM 617 vede u ojničních pánví změnu materiálu kvůli vyšším spalovacím tlakům a zakazuje do přeplňovaných motorů montovat ojniční pánve z nepřeplňovaného 617.912. U motoru 617.950 se od koncového čísla motoru 003 768 zvedl přesah pánví nad dělicí plochou z 0 až 0,030 mm na 0,030 až 0,060 mm, aby lépe seděly ve skříni; motory 617.951 a 617.952 ho mají od začátku výroby. Před vložením hřídele musí být venku olejové trysky chlazení pístů a otevřené hlavní olejové kanály. Po složení žádají oba svazky rozebrat a vyčistit olejové čerpadlo, vyměnit přetlakový ventil a jet na záběhové vložce filtru; čtyřválce mají první výměnu oleje po 500 až 1 000 km, pětiválec po 1 000 až 1 500 km.
Haynes měří Plastigage a v jednom čísle se plete
Dílenská příručka Haynes pro naftové vozy řady 123 popisuje totéž v kapitole 2, části B. Její tabulka se s továrnou shodne na radiální vůli, na mezi 0,08 mm, na průměrech čepů i na momentu 90 N·m (66 librostop). Postup je ale psaný pro domácí dílnu: vůli měří proužkem Plastigage stlačeným mezi čepem a pánví, víka dotahuje od prostředního ke krajům (továrna pořadí nepředepisuje) a pánve maže před montáží molybdenovou vazelínou, kdežto tovární list motorovým olejem. Axiální vůli měří úchylkoměrem po páčení hřídele dopředu, náhradně spárovými měrkami u čela třetího ložiska. Broušení hřídele posílá do strojní dílny.
Jedno číslo Haynesovi nesedí. U axiální vůle klikové hřídele vede novou hodnotu 0,1 až 0,25 mm shodně s továrnou, ale jako mez opotřebení tiskne 0,03 mm, tedy méně než u nového motoru. Tovární list má 0,30 mm a pravděpodobně jde o ztracenou nulu v Haynesově tabulce; do textu patří obě čísla i s tím, čí které je.
Zdroje
- Tovární list 03-320 Refitting crankshaft bearings, motory 615 a 616, sada StarTek pro řadu 123 na archive.org
- Tovární list 03-320, motor 617, tamtéž
- Tovární list 03-318 Crankshaft, motory 615 a 616 a týž list pro motor 617, tamtéž
- Haynes: Mercedes-Benz Diesel 123 Series 1976 thru 1985, kapitola 2, část B, oddíly 13, 18, 19 a 22 a tabulka údajů
- Mercedes-Benz OM 615/OM 616/OM 621 na německé Wikipedii a Mercedes-Benz OM617 engine na anglické Wikipedii (kódy motorů)
Anglicky psané podklady jsou přeložené a přeformulované.